





熱電対とは何ですか?
私はこれまで 22 年間射出成形金型を構築してきましたが、主にランナー システムと温度が重要なツールです。-ほぼすべてのプロジェクトの議論で熱電対が話題になりますが、エンジニアが間違ったタイプを指定したり、不適切な場所に熱電対を配置したりしているのを今でも見かけます。金型作業で TC を扱うときに実際に重要なことを書き留めておこうと思いました。
誰も正しく説明していない基本
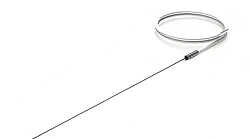
熱電対は、先端で溶接された 2 本の異なる金属線です。その接合部が加熱されると、微小な電圧が発生します。コントローラーはその電圧を読み取り、温度に変換します。十分シンプルです。
人々をつまずかせるのは、電圧が非常に小さいことです。ミリボルトの話です。タイプ K は 200 度で、おそらく 8 ミリボルトを出力します。可変周波数ドライブ、サーボ モーター、ヒーター配線 - からのノイズはすべて、設置がずさんな場合、信号を妨害する可能性があります。誰かが同じ導管内のヒーターリード線の隣にTCワイヤーを配線したため、新品のHuskyシステムの読み取り値が15度ずれているのを見たことがあります。
タイプ J とタイプ K - 実際の違い
北米では、ほとんどの金型工場はタイプ J をデフォルトとしています。これは鉄とコンスタンタン ワイヤで、鉄がひどく酸化し始める前の約 400 度までは正常に機能します。コストはタイプ K よりも低くなります。PP、PE、ABS、PS - を実行している場合は、タイプ J が処理します。
タイプ K はクロメル-アルメルを使用しています。長期的にはより高く、より安定します。-しかし、誰も言及していない点があります。タイプ K は、経年変化によるタイプ J とは異なるドリフトをします。タイプ K は、摩耗するにつれて読み取り値が低くなる傾向があります。タイプ J はどちらの方向にも移動できます。医療部品や光学コンポーネントのプロセス ウィンドウが厳しい場合、PM スケジュールを設定するときにそのドリフト パターンが重要になります。
ヨーロッパのツーリングには Type K が取り付けられていることが多いです。海外のプラスチック射出成形金型メーカーから調達する場合は、そのメーカーが何を入れているかを確認してください。ツールが一貫してタイプ K で表示され、その後、顧客が既存のタイプ J コントローラに接続しようとすることがあります。コントローラーが間違った変換計算を行っているため、測定値が大きく外れています。
-Mold Masters および Synventive ホット ランナー システムは、米国市場向けにタイプ J 標準で出荷されます。ハスキーは Ultra Helix 作品で Type K を使用します。ツールが床に着く前に、何が得られるのかを知りましょう。
実際に置く場所
教科書には窩洞表面から3~5mmと書いてあります。現実の世界はそれよりも厄介です。
ホット ランナー ノズルでは、TC は通常、ゲートから 10-15 mm 後方の、ノズル本体に開けられた穴に設置されます。これは、溶融温度ではなく、ノズル鋼の温度を測定することです。流路内の溶融物はさらに熱くなります - せん断加熱に応じて、場合によっては 20 ~ 30 度高くなります。コントローラーの設定値 220 度は、ゲートでは 245 度を意味する場合があります。 POM のようなせん断に敏感な材料にとっては非常に重要です。
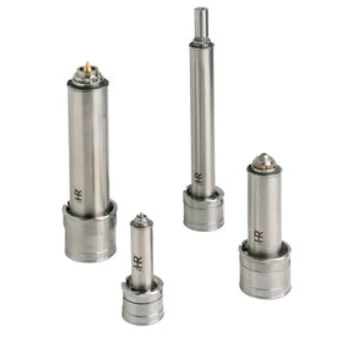
キャビティ表面のセンシングはさらに複雑です。コアまたはキャビティ ブロックの背面から、成形面から 2-3mm のところで小さな穴を開けます。近すぎるとストレスが発生します。数十万ショット後にコアが TC ホールのところで割れるのを見たことがあります。あまりにも後ろに遡ると、プラスチックが実際に見ている温度ではなく、鋼鉄の温度を測定することになります。
-精度の高い射出成形ツールのサプライヤーの中には、公差が厳しい作業を行うために、複数の TC を 1 つのキャビティに配置する場合があります。- ゲート付近に 1 つ、充填の終わりに 1 つ、場合によっては厚い部分に 1 つずつ配置します。費用はかかりますが、サイクル中に何が起こっているかを実際に知ることができます。
接地されたジャンクションと非接地されたジャンクション
接地された接合部とは、TC ワイヤが金属シースの内側に直接溶接されていることを意味します。応答は速く、おそらく 50 ~ 100 ミリ秒です。非接地では、接合部がシースから絶縁されています。応答が遅くなり、200 ~ 500 ミリ秒程度になります。
接地したほうが常に良いように思えますよね?完全ではありません。
接地された TC はシースを通じて電気ノイズを拾います。 SCR- で加熱されたヒーターと接地された TC を備えたホット ランナーを実行している場合、温度測定値が変動することがわかります。一部のコントローラーはこれをうまくフィルタリングします。安価なコントローラーや古い PID ユニットではこれに苦労します。
非接地はコストが少し高く、応答が遅くなりますが、よりクリーンな信号が得られます。熱質量が大きく、応答時間が重要ではないマニホールド ゾーンでは、非接地が合理的です。バルブ ゲート タイミングに高速応答が必要なノズル チップでは、ノイズの問題はあるものの、アースされた方が効果的です。
ドリフト問題
すべての TC は時間の経過とともに変動します。ワイヤが酸化し、接合部が劣化し、キャリブレーションがずれます。どのくらい速くなるかは、温度と熱サイクルの回数によって異なります。
PEEK を 380 度で実行すると、タイプ K は 6 か月の実稼働使用で 3 ~ 5 度ドリフトする可能性があります。ポリプロピレンを 210 度で実行すると、同じ TC で 2 年間校正を保持できる可能性があります。
ここが人々を捕らえている点です。その変化は緩やかです。プロセスが突然失敗することはありません。むしろ、部品の状態は徐々に悪化していきます。- バリが現れ始め、ヒケが深くなり、冷却に時間がかかるためサイクル時間が徐々に長くなります。誰かが TC キャリブレーションをチェックしようと考えるまでに、問題は数か月にわたって蓄積されています。
まともなカスタム金型製造サービスの運用では、スケジュールされた PM 中に TC 校正がチェックされます。少なくとも年に一度、高温ツールではより頻繁に行う必要があります。- Fluke または Omega の基本的なハンドヘルド校正器の価格は数百ドルです。持たない言い訳はできません。
重要なインストールの詳細
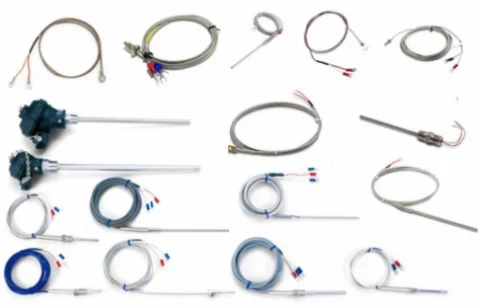
現在では、スプリング式の銃剣スタイルが標準となっています。-プローブはドリル穴にスライドし、バネによりプローブが底部に押し付けられます。金型面のコネクタにより、ツールを引き離さずにセンサーを交換できます。
穴の深さに注意してください。浅すぎると、バネが圧縮する前にプローブが底に達してしまいます - 接触圧力がなく、読み取り値が不安定になります。深すぎると、金型が加熱して鋼が膨張したときに接触を維持するのに十分なばねの圧縮がありません。通常、プローブを装着した後は 1 ~ 2 mm のスプリング トラベルが必要です。
穴の直径は、最小限のクリアランスでプローブのシースの直径と一致する必要があります。フィット感がずさんであることは、プローブがずれたり、接触圧力が変化したりする可能性があることを意味します。ほとんどのショップでは 3mm または 1/8 インチのプローブを標準としています。
配線はヒーターの電源配線から離してください。シールド付き TC 延長ケーブルを使用し、シールドはコントローラ側でのみ接地してください。すべてを 1 つのケーブル トレイにまとめたくなるのはわかります。やめてください。
物事がうまくいかないとき
開回路は明らかな障害です - の断線、コントローラーが最高温度を読み取るか、エラー コードをスローします。診断が簡単です。
卑劣な失敗は、部分的な接触と遅いドリフトです。部分的な接触は、プローブが正しく取り付けられていない場合、またはスプリングの張力が失われた場合に発生します。温度の測定値は現実よりも遅れており、10 ~ 20 度異なる場合があります。コントローラーは設定値にあると考えていますが、実際の鋼材温度は異なります。部品が間違っていますが、表示される温度は問題ないようです。
実際のセンサーの故障よりも、プラグの接続不良の方が一般的です。特に水冷を使用して結露が発生するツールでは、ピンが腐食します。コネクタを無理に引っ張ると接点が曲がってしまいます。私が長年見てきた「悪い TC」コールの 60% は、実際にはコネクタの問題だったと思います。
交換用センサーの購入
ホット ランナー サプライヤーからの OEM 交換には、一般的な同等品の 3- 4 倍の費用がかかります。 Mold-Masters または Husky ブランドの TC は通常、部品番号が刻印された同じ Watlow または Omega センサーです。
プローブの直径、シースの長さ、接合タイプ(接地/非接地)、TC タイプ(J/K)、コネクタのスタイルなどの仕様が一致している限り、アフターマーケットを購入することに問題はありません。 Grainger や MSC などの精密金型コンポーネントのサプライヤーまたは工業用センサーの販売業者は、標準構成を提供しています。
OEM が重要となるのは、実際のコントローラーの校正です。ホット ランナー コントローラーには、特定の TC に合わせて補償曲線がプログラムされている場合があります。一般的なセンサーの読み取り値は数度異なる場合があります。通常は関係ありません。重要なプロセスではその可能性があります。
結論
TC は重要な仕事を行うシンプルなデバイスです。センサー自体が致命的な故障を起こすことはほとんどありません。- 問題の原因となるのは設置、配線、メンテナンスです。場所を正しく設定し、配線を清潔に保ち、定期的に校正をチェックすれば、何年にもわたって信頼性の高い温度フィードバックが得られます。
私がトラブルシューティングする問題のほとんどは、設計段階で発生しています。-誰かが間違ったタイプを指定したり、TC を悪い場所に置いたり、ノイズ耐性について考えなかったりします。鋼材を切断する前に、射出成形金型設計パートナーと事前に時間をかけて TC の配置とタイプを分類する価値があります。後から直すよりもずっと安く済みます。
ツールの熱電対の問題について質問がありますか?コメントをドロップするか、ご連絡ください。私はこの問題に長い間取り組んできたので、おそらくあなたが抱えている問題をすべて見てきました。