概要
粒子径が十分に小さい金属粉末(<45 μm), high powder loading in polymers, and high density after sintering can be used for metal injection molding, with powders having an average particle size of less than 22 μm being the most ideal. Numerous methods exist for powder preparation, but powders prepared by different methods possess different properties, which ultimately affect the density, size, and deformation of the injected parts. Because small particles are used to characterize powder properties, many characterization methods (such as sieving) are insufficient to accurately monitor and predict the results of the metal injection molding process. This chapter mainly introduces powders used in metal injection molding, different powder preparation methods, the properties of metal injection molding powders, and the influence of powder geometry or manufacturing methods on the metal injection molding process.
MIM パウダーのさまざまな調製技術
金属射出成形 (MIM) 用の粉末を調製するには、ガスアトマイズ、水アトマイズ、熱分解、化学的還元など、多くの方法があります。
少量の粉末を合金に添加する必要がある場合、または粉末混合物で特定の合金を調製する必要がある場合は、通常、機械的粉砕/粉砕などの他の粉末調製方法が使用されます。純粋なタングステン粉末を浸炭して炭化タングステン-グレードの粉末を製造する場合は例外です。表 3.1 に MIM 粉末の調製方法と特性を示します。他の粉末調製技術は他の場所で見つけることができます。
多くの MIM 粉末は異なる粒径の粉末のバッチから採取されるため、MIM 粉末の粒径と粒径分布を分類することは粉末調製における重要なステップです。したがって、バッチ間で MIM 粉末の一貫性を確保することが重要です。
表3.1 MIM粉末の調製方法と特徴
| 準備方法 | 相対コスト | 金属または合金の例 | 粒径/μm | 粒子の形状 |
|---|---|---|---|---|
| ガスアトマイズ | 高い | ステンレス鋼、超合金 F75、MP35N、チタン、マスターアロイ添加剤 | 5 ~ 45 | 球状 |
| 水噴霧 | 中くらい | チタン、鉄合金以外はガスアトマイズと同じ | 5 ~ 45 | 楕円形で不規則な形状 |
| 熱分解 | 中くらい | 鉄、ニッケル | 0.2 ~ 20 | 球形、針状- |
| 化学物質の還元 | 高/中 | タングステン、モリブデン | 0.1 ~ 10 | 多角形、球形 |

ガスアトマイズ
ガスアトマイズとは、誘導加熱などの加熱方法で金属や合金を溶融し、その溶融物をノズルから噴霧して粉末を製造する方法です。ノズルを出た後、溶融金属または合金は高速ガス流の影響を受け、溶融物を細かい液滴に砕きます。-これらの液滴は、自由落下中に凝固して球形の粒子になります。高速で噴射されるガスは通常、窒素、アルゴン、または窒素です。空気を使用して特定の特殊な粉末を形成することもできます。空気-で噴霧された粒子は、表面が高度に酸化されています。したがって、空気噴霧は、ほとんどのエンジニアリング材料、特に焼結後の酸化膜の除去が難しい材料には推奨されません。-。霧化された液滴は大きな容器内に自由に落下するため、容器の壁に接触する前に固化します。噴霧中にノズル付近に乱流が存在すると、小さな固体粒子が噴霧された溶融物に侵入し、粒子表面に小さな固化した粉末粒子が形成される可能性があります。{10}これらの不規則な粉末粒子は、粉末充填密度とその後の MIM フィードの流動特性を妨げます。広い-サイズ-分布の噴霧粉末は、ふるい分けまたは空気選別によって製造できます。特大の粒子を再噴霧して、より小さいサイズの粉末を生成することができます。-図 3.4 は、噴霧化されたステンレス鋼粉末の典型的な走査型電子顕微鏡 (SEM) 画像を示しています。この粉末は球状で、表面純度が高く、充填密度が高くなります。

水噴霧
水アトマイズとガスアトマイズの原理は基本的に似ています。違いは、溶融金属を微細な粒子に分解するためにガスの代わりに水を使用することです。高圧ウォーター ジェットを利用して溶融金属の流れに衝撃を与え、急速に分解して粉末に固めます。-過熱した溶融物は、高圧ウォーター ジェットによって霧化された後、多数の微細な球状粒子を生成します。-したがって、過熱温度と高い水圧の下で水アトマイゼーションを使用して金属粉末を調製することは、MIM (金属射出成形) にとって非常に重要です。ガスアトマイズと同様に、水アトマイズ粉末の粒度分類は、MIM 粉末製造における重要なステップです。{7}}図 3.5 は、水で噴霧されたステンレス鋼粉末の典型的な SEM 画像を示しています。{10}これらの粒子は不規則な形状をしており、ガスアトマイズと比較して、水アトマイズ粉末粒子の表面酸化はより激しいです-。不規則な形状の粒子は、射出成形部品の脱脂中に形状を維持するのに有利です。-。水アトマイズはガスアトマイズより生産効率がはるかに高いため、水アトマイズ粉末の製造コストはガスアトマイズ粉末よりもはるかに低くなります-。

熱分解
熱分解は熱によって引き起こされる化学分解であり、金属射出成形用のニッケルや鉄の粉末を製造するために一般的に使用されます。タングステンやコバルトの粉末もこの技術を使用して調製できます。熱分解によって生成される粉末の純度は 99% を超え、粒径は 0.20 ~ 20 μm の範囲になります。このプロセスでは、金属は高圧および高温下で一酸化炭素と反応して炭素-ベースの金属を形成します。この炭素-ベースの液体は精製され、冷却され、触媒の作用下で再加熱され、蒸気が凝縮して粉末になります。図 3.6 は、熱分解された炭素-ベースの鉄粉の典型的な SEM 画像を示しています。これらの粉末には通常、炭素不純物が含まれているため、使用前または焼結中に水素で還元するか、低合金鋼の合金成分として計算に使用する必要があります。-金属射出成形前に粉末を還元する場合、粉末は還元中に凝集するため、凝集を除去するために粉砕する必要があります。さらに、これらの還元粉末の焼結活性は、還元中に微粒子が完全に焼結されるか、より大きな粒子によって同化されるため、未還元粉末の焼結活性よりも低くなります。
化学的還元法
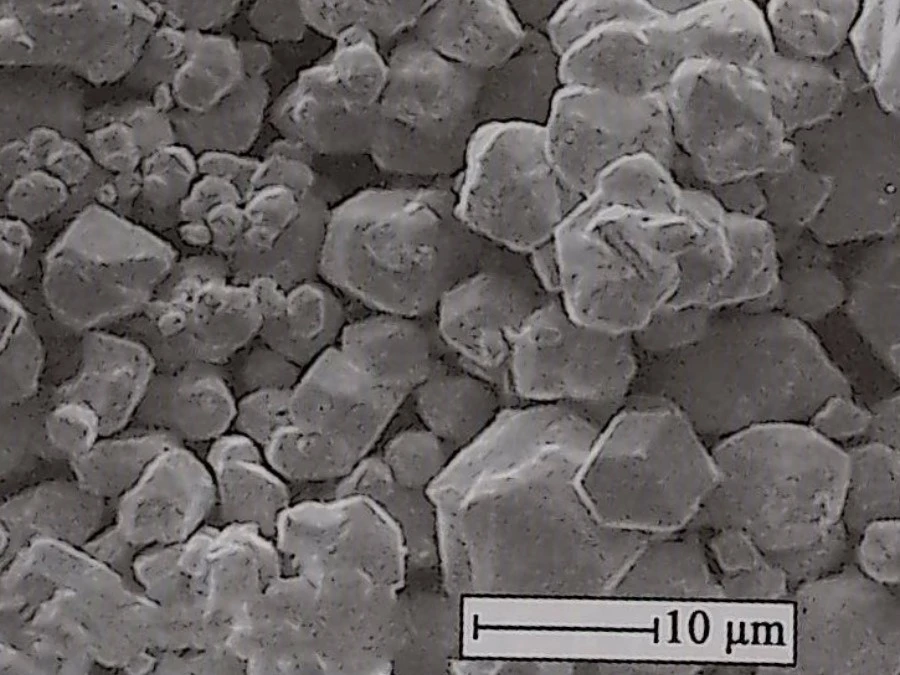
化学還元法は、知られている最も古い粉末製造法の 1 つです。この方法は、まず酸化物を精製し、次に炭素などの還元剤を用いて反応させ、一酸化炭素または二酸化炭素を生成して還元します。水素を使用して酸化物を金属粉末に還元することもできます。粒子径を小さくするには比較的低温で還元反応を行うが、反応速度は遅い。より高い温度を使用するとこの反応プロセスが加速されますが、より高い温度では粒子の拡散結合が発生する可能性があるため、十分に細かい粒子サイズまで粉砕または粉砕して除去する必要があります。粒子が粉砕されていないと、凝集した粉末がバインダーシステムに適切に充填されず、射出成形時に供給粘度が高くなり、供給が不均一になります。図 3.7 は、化学還元によって生成されたタングステン粉末の典型的な SEM 画像を示しています。